
Вакуумное напыление алюминия: процесс, требования и устранение неполадок
автор: Hover Technology
2026-01-09
Основы процесса и требования к материалам
Для этого процесса требуется уровень вакуума выше 10⁻³ Па, чтобы предотвратить окисление и обеспечить равномерное осаждение. Ключевые рабочие параметры включают скорость полотна 280–320 м/мин, контролируемую скорость подачи алюминия и точный ток нагрева для испарительных лодочек для достижения целевой толщины алюминия 100–300 Å.
Для этого процесса требуется уровень вакуума выше 10⁻³ Па, чтобы предотвратить окисление и обеспечить равномерное осаждение. Ключевые рабочие параметры включают скорость полотна 280–320 м/мин, контролируемую скорость подачи алюминия и точный ток нагрева для испарительных лодочек для достижения целевой толщины алюминия 100–300 Å.
Не все материалы подходят. Идеальные субстраты должны соответствовать строгим критериям:
-
Качество поверхности:Гладкая, плоская и однородная по толщине.
-
Физические свойства:Соответствующая жесткость и коэффициент трения; поверхностное натяжение >38 Дин/см².
-
Термическая стабильность:Выдерживать тепловое излучение от источника испарения.
-
Низкое содержание влаги:Обычно ниже 0,1% для предотвращения газовыделения.
Обычные пленочные основы включают полиэстер (ПЭТ), полипропилен (ПП), полиамид (ПА), полиэтилен (ПЭ) и поливинилхлорид (ПВХ). Производительность можно улучшить, нанеся грунтовку перед нанесением для улучшения адгезии, а затем нанести защитное полимерное покрытие для предотвращения окисления алюминия.
Распространенные дефекты и решения
Поддержание стабильного качества требует решения нескольких общих проблем:
Поддержание стабильного качества требует решения нескольких общих проблем:
|
Дефект
|
Основные причины
|
Корректирующие действия
|
|---|---|---|
|
Коричневые полосы
|
1. Низкий уровень вакуума.
2. Дегазация пленки. 3. Чрезмерное напыление алюминия. 4. Примеси или старые испарительные лодочки. |
1. Очистите вакуумную камеру; проверить насосную систему.
2. Предварительная сушка пленки; продлить время сцеживания. 3. Увеличьте скорость Интернета; уменьшите ток лодки/подачу алюминия. 4. Очистите или замените испарительные лодочки. |
|
Проколы в пленке
|
1. Переполненные испарительные лодочки.
2. Короткое замыкание между лодками. 3. Летящие обломки внутри камеры. |
1. Уменьшить подачу алюминия; увеличить течение лодки.
2. Устраните замыкание. 3. Тщательно очистите все внутренние компоненты. |
|
Растяжка пленки
|
1. Чрезмерное натяжение носителя.
2. Неисправная система охлаждения. |
1. Настройте системы контроля натяжения, чтобы снизить стресс.
2. Проверьте и отремонтируйте систему охлаждения. |
Заключение
Успешное вакуумное осаждение алюминия зависит от точного контроля вакуумной среды, свойств материала и параметров машины. Глубокое понимание взаимодействия этих факторов является ключом к устранению дефектов, оптимизации производства и обеспечению высококачественной и долговечной металлизированной пленки.
Успешное вакуумное осаждение алюминия зависит от точного контроля вакуумной среды, свойств материала и параметров машины. Глубокое понимание взаимодействия этих факторов является ключом к устранению дефектов, оптимизации производства и обеспечению высококачественной и долговечной металлизированной пленки.
Отказ от ответственности: В этой статье в информационных целях представлен общий технический обзор процесса вакуумного осаждения алюминия. Конкретные параметры машины, поведение материала и корректирующие действия могут различаться в зависимости от оборудования, основы и условий предприятия. Эта информация не заменяет профессиональные рекомендации по технологическому процессу или рекомендации производителя оборудования.
Обзор развития технологий уплотнений валов насосов
Анализ одностороннего износа вала насосов с магнитным приводом
Связанная статья
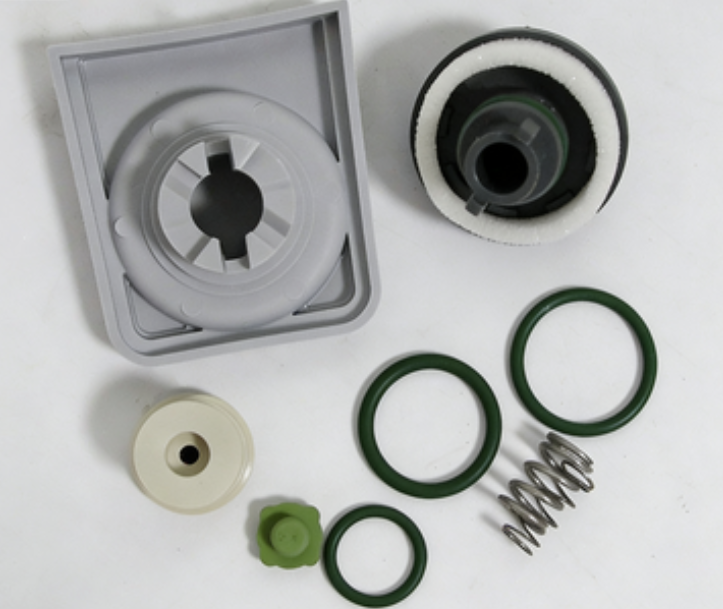
Комплект для обслуживания клапана газового балласта Edwards A73001803 восстанавливает способность сухого спирального насоса XDS35i обрабатывать пар и предотвращает повреждение от конденсата: в него входят клапанная прокладка, невозвратная пружина (NRV) и FKM O-кольцо — все детали для планового технического обслуживания.
Тихий отказ внутри вашего Edwards XDS35i: изношенный клапан газового балласта и комплект за 100 долларов, который решает проблему
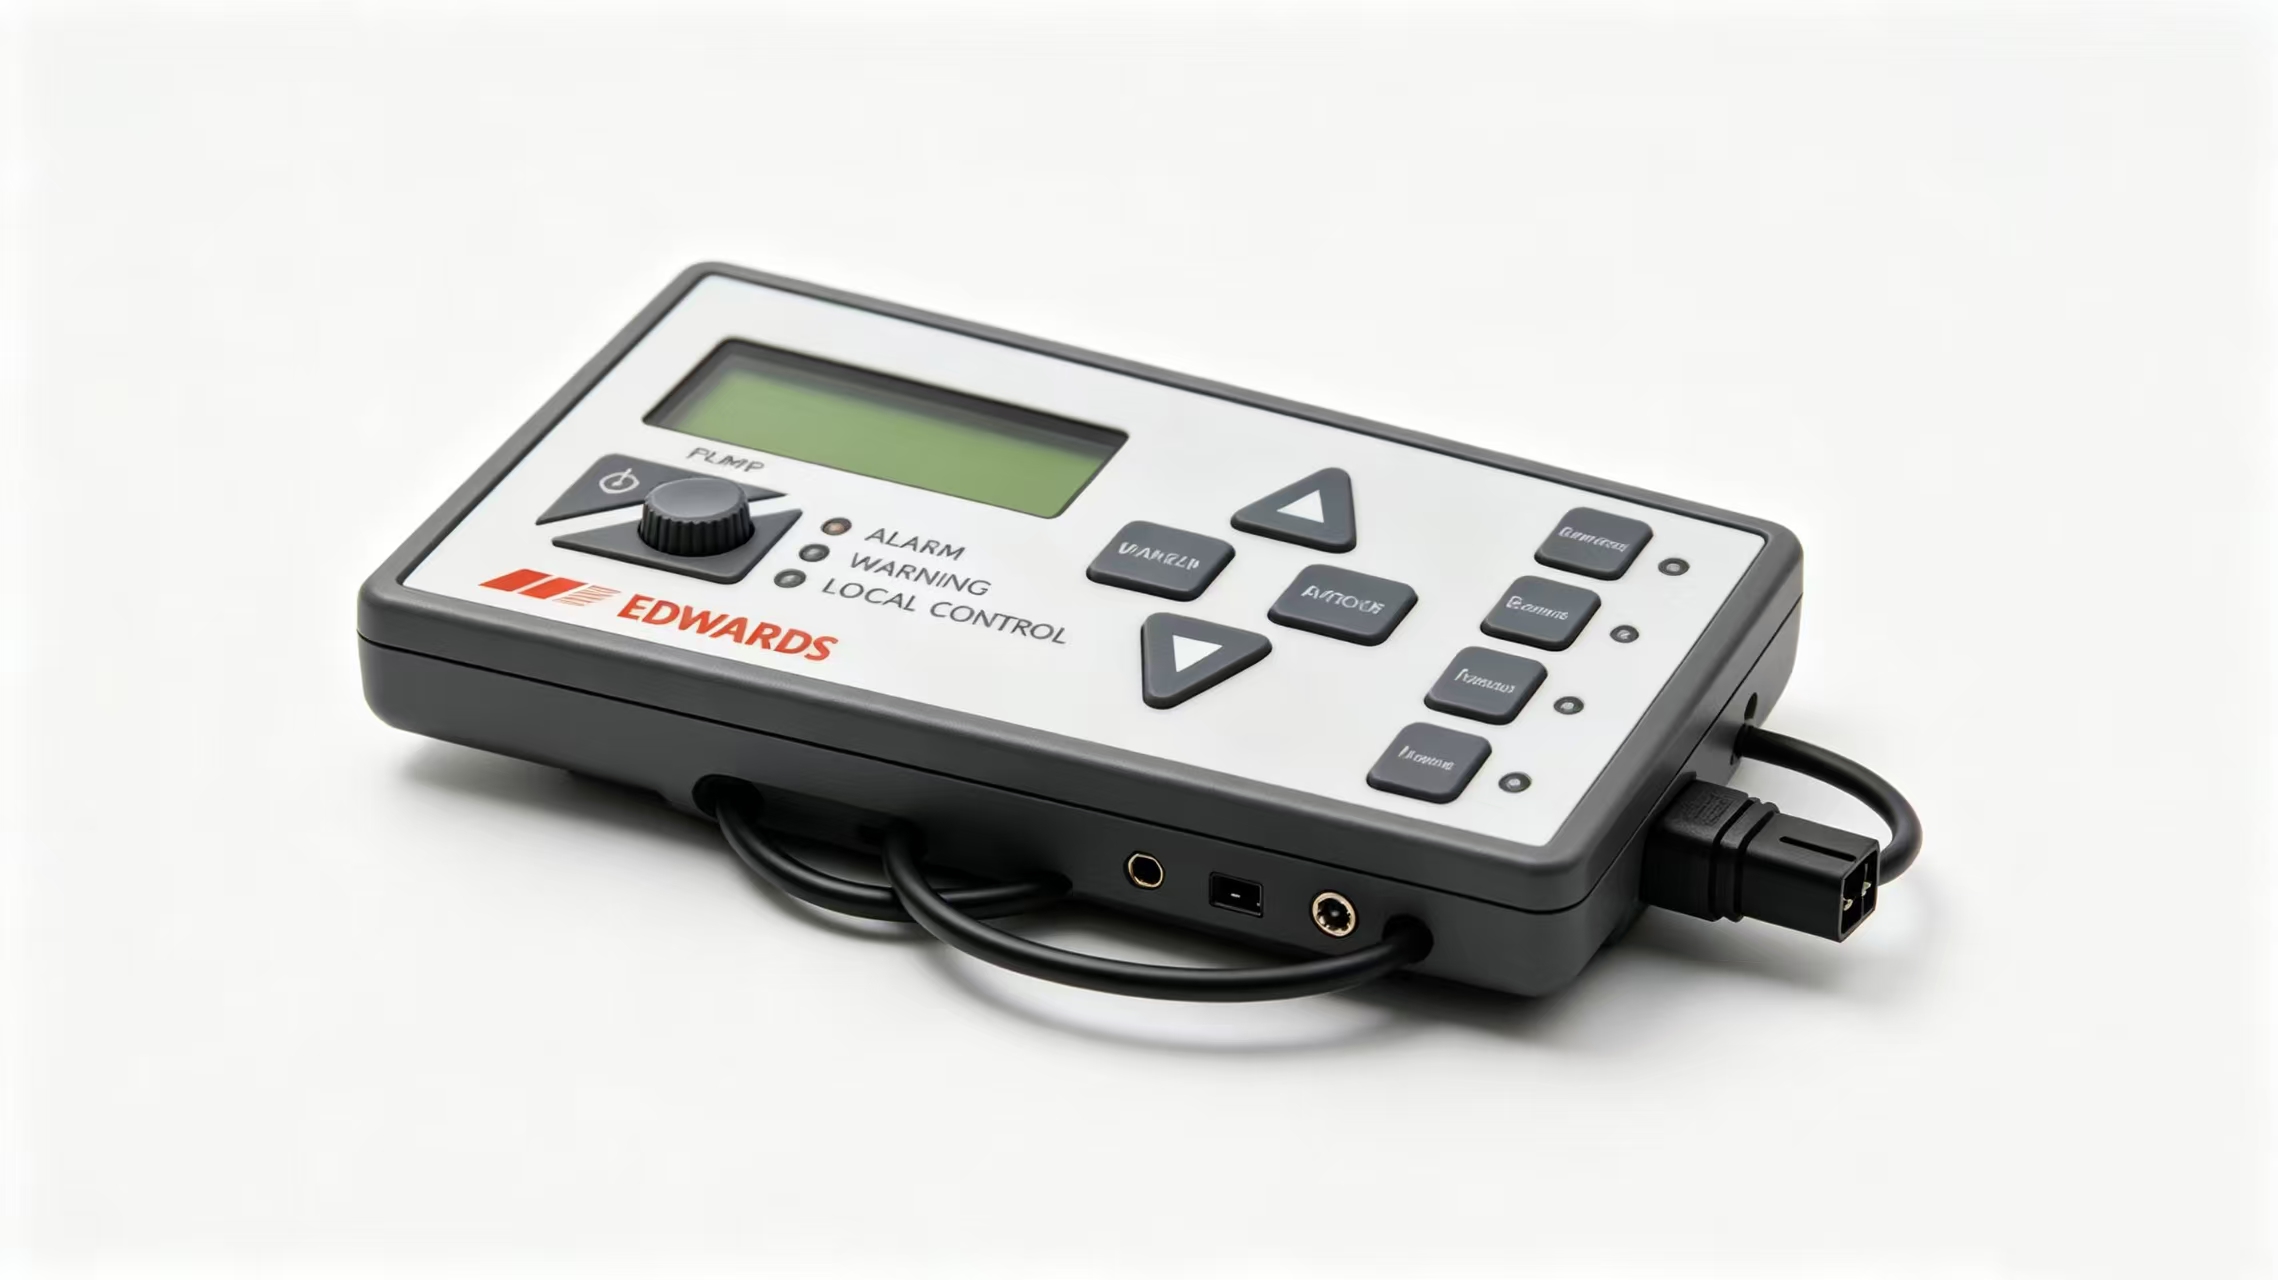
Ручной пульт дистанционного управления вакуумным насосом EDWARDS — это OEM-совместимый портативный человеко-машинный терминал для систем вакуумных насосов Edwards. Оснащенный ЖК-дисплеем, функциональными клавишами и светодиодными индикаторами состояния (НАСОС, АВАРИЯ, ПРЕДУПРЕЖДЕНИЕ, МЕСТНОЕ УПРАВЛЕНИЕ), он поддерживает дистанционный пуск-останов, настройку параметров, мониторинг состояния в реальном времени и считывание кодов неисправностей.
Ручной пульт дистанционного управления вакуумным насосом EDWARDS: основные характеристики, настройка и варианты использования
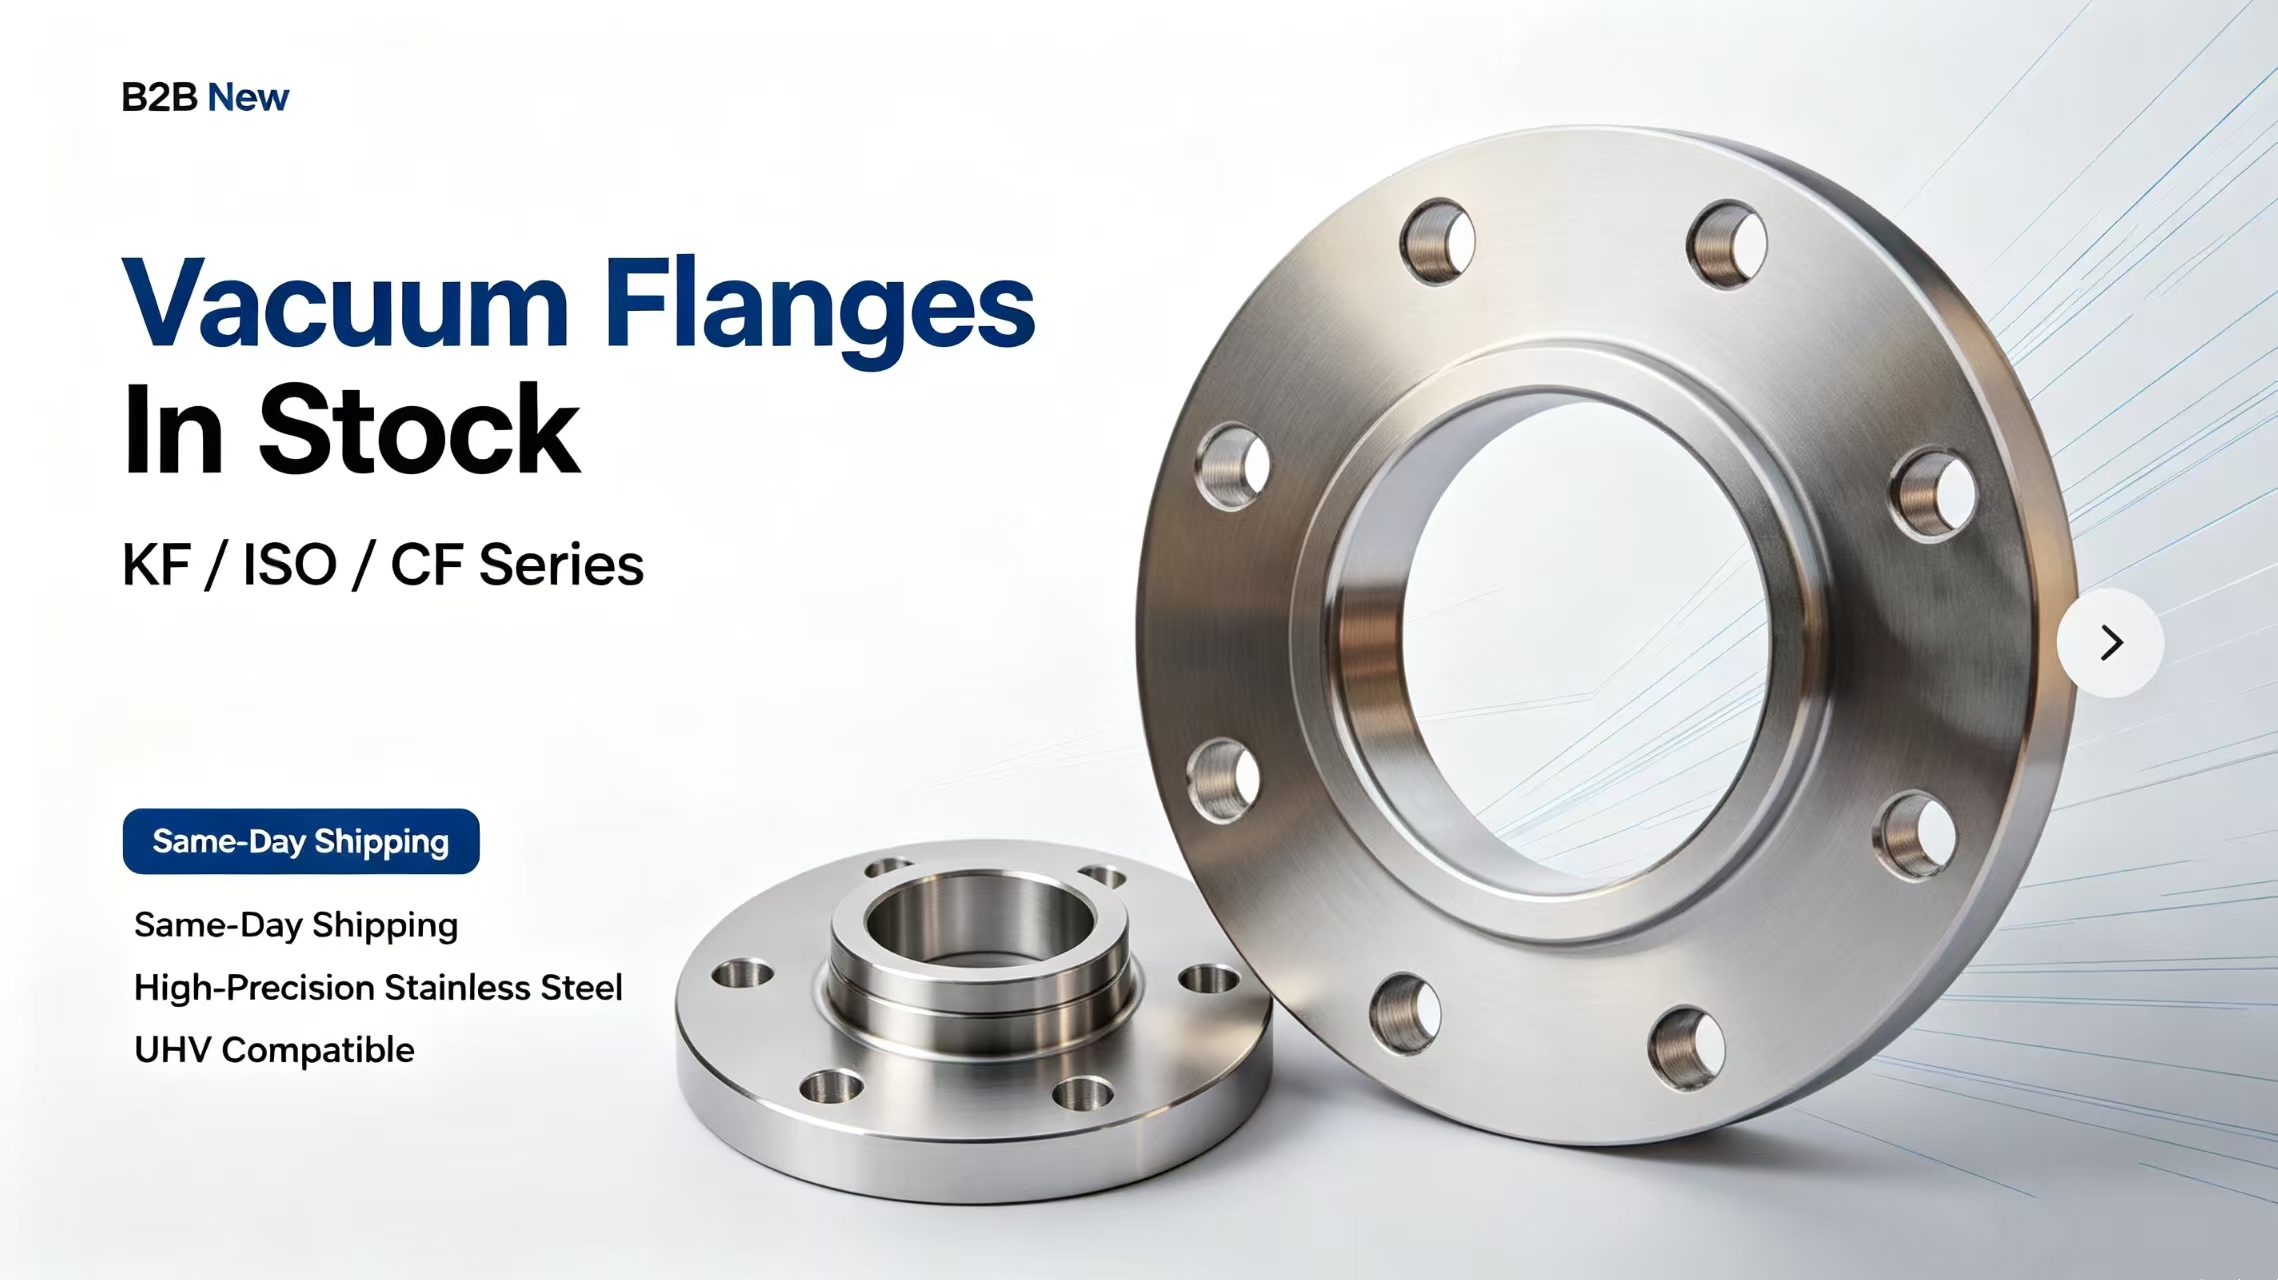
Высокоточные нержавеющие вакуумные фланцы серий KF, ISO и CF. Стабильные поставки надёжных соединительных решений для производителей вакуумных систем и полупроводниковых исследовательских центров.
Избегайте долгих сроков поставки OEM вакуумных фланцев: высокоточная серия нержавеющих фланцев KF, ISO и CF